选对塑料包装桶工厂 紧握生产实力、产品品质与品类适配性三大核心
在化工、食品、涂料、医药等行业,塑料包装桶作为重要的物流包装载体,其质量与适用性直接关系到产品的储存安全、运输成本和企业形象。面对市场上数量众多的塑料包装桶生产厂家,如何做出明智选择?业内专家指出,核心需瞄准三大关键点:生产实力、产品品质和品类适配性。
一、生产实力:规模化与自动化的硬基础
生产实力是衡量一个塑料包装桶工厂能否稳定供货、保障交期的根本。考察生产实力,应重点关注以下几个方面:
- 厂房规模与设备水平:大型工厂通常拥有上万平米的标准化车间,配备先进的大型注塑机、吹塑机及自动化流水线。注塑工艺适合生产加厚、高强度的UN认证桶,吹塑工艺则利于制作中大容量的一体成型桶。设备吨位决定了可生产的最大规格和桶壁均匀度。
- 产能与供货稳定性:了解工厂的年产能、日常库存和订单排期。有无淡旺季应急预案,能否应对突然爆发的采购需求,是检验其供应链可靠性的试金石。
- 技术研发与模具能力:优秀的工厂会设有专门的模具车间和研发团队,能快速响应客户的定制需求,从桶身结构、壁厚到堆码性能进行优化。独有专利设计往往意味着更高的防伪性和实用性。
- 质量认证体系:是否通过ISO9001质量管理体系、ISO14001环境管理体系认证?产品是否获得UN危险品包装认证、食品级QS认证等?这些是生产规范化、产品合规化的重要标志。
二、产品品质:从原料到成品的全链条把控
品质是塑料包装桶的生命线。劣质包装桶可能导致渗漏、破裂、污染内容物,造成巨大损失。评判品质需深入细节:
- 原材料甄选:优质工厂坚持使用中石化、中石油等大厂出产的全新料HDPE(高密度聚乙烯)或PP(聚丙烯),杜绝回料、再生料掺杂。全新料做出的桶韧性好、耐摔、抗老化,色泽纯正无异味。而回料桶易发脆、变色,且在化工品盛装中存在溶出风险。
- 生产工艺控制:从投料、熔融、成型到冷却,每个环节都需严格温控和速度调节。桶壁厚度均匀性、桶底抗压强度、桶口密封面光洁度,都是现场检验的重点。好的桶在满载跌落测试后仍不破裂、不脱盖。
- 成品检验标准:正规工厂会进行严格的出厂检验,包括:密封性测试(倒置、侧放无泄漏)、跌落测试(低温环境下不同角度跌落)、堆码测试(长期承压不变形)、抗冲击测试以及卫生指标检测(针对食品级桶)。具备实验室和检测报告的工厂更值得信赖。
- 外观与细节:桶身光滑无气泡、无黑点,印刷图案清晰不掉色,提手、盖子的配合精准。这些细节反映工厂的品控精度和模具保养水平。
三、品类适配性:满足多样化应用场景的柔性能力
不同行业对塑料桶的要求千差万别,工厂能否提供品类丰富、针对性强的产品系列,体现其市场理解深度和柔性生产能力。
- 容量与规格齐全度:从1L、5L、10L的小型桶,到20L、25L、30L的标准桶,再到50L、100L、120L乃至200L以上的大型储运桶,以及广口桶、窄口桶、方桶、圆桶等异形桶。一个具备全系列产品线的工厂,能一站式满足客户多重采购需求。
- 行业专用设计:
- 化工行业:需要耐酸碱、耐腐蚀、防静电的UN认证桶,常用于涂料、油墨、树脂、固化剂等。
- 食品行业:必须使用食品级HDPE原料,桶内壁无死角易清洗,符合FDA或GB4806食品接触材料标准,多用于酱油、食用油、酱料、添加剂等。
- 医药行业:要求洁净度高、密封性好,有时需避光设计。
- 功能附件与个性化:能否灵活配置防盗盖、透气盖、内塞、密封圈、手提环、标签槽等附件?能否实现桶身多彩注塑或模内贴标?这些适配能力决定了包装的整体便利性和品牌辨识度。
- 认证与特殊需求响应:针对出口客户,工厂需能提供符合国际运输危规的UN标识及相应检测报告;针对自动灌装线,桶的尺寸公差和堆码稳定性需做到极致匹配。
选择塑料包装桶工厂,切忌只看价格或单一图样。生产实力决定了是否能按时、按量、稳定地拿到合格产品;产品品质决定了使用过程中的安全与损耗成本;品类适配性则决定了包装能否精准匹配业务场景,提升操作效率和品牌形象。三者犹如三角支柱,缺一不可。建议在批量采购前,进行实地验厂、索取样品实测,并考察其典型客户案例。唯有锚定这三大核心,才能筛选出真正可靠的长期合作伙伴。
最新产品
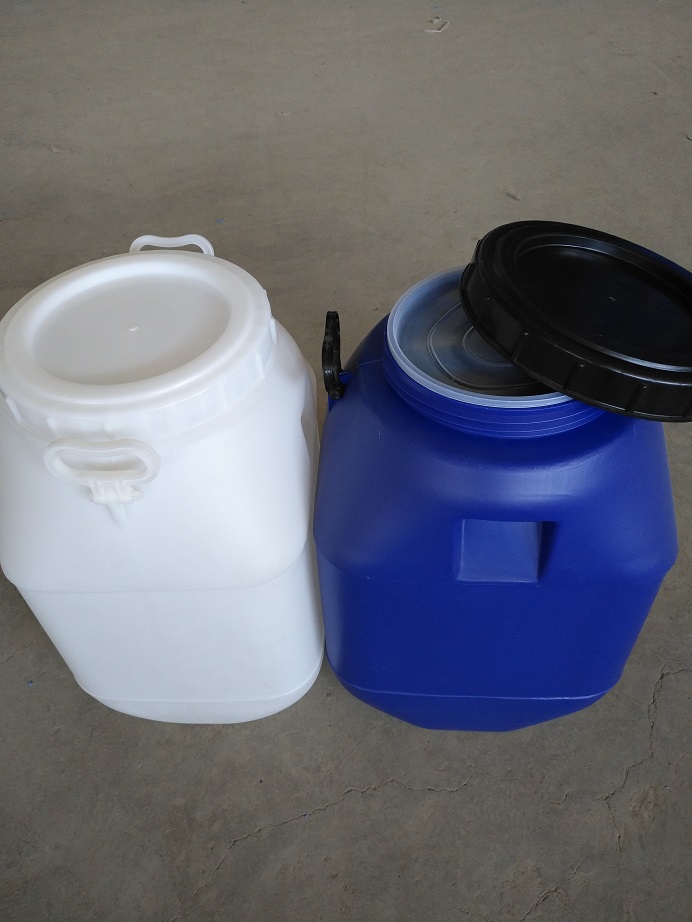
50公斤塑料桶 工业与民用的全能存储容器
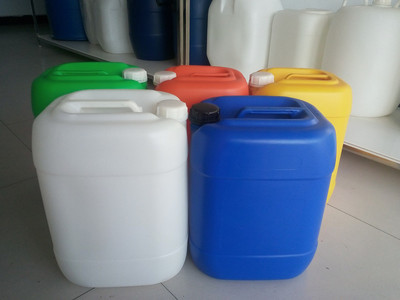
25升塑料桶全面解析 从化工储运到日常应用的理想选择
15升蜂蜜桶与15公斤涂料桶 东莞全新塑料桶的应用与特点
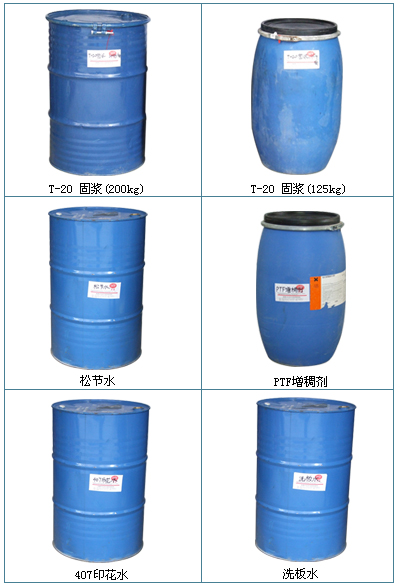
{“title” “天助TZ-环保水性印花材料 一站式厂家直销,塑料桶包装”, “content” “在纺织印花行业,选择一款品质稳定、环保合规的印花材料,是提升印花品质、降低生产成本的关键。东莞市天助作为一家专注于印花材料研发与生产的厂家,现推出TZ系列环保水性印花材料,并提供印花涂料、印染助剂、PTF增稠剂等全系产品厂家直销服务。所有产品均采用塑料桶密封包装,方便运输与储存,广泛适用于服装印花、家纺印花、匹布印花等多种工艺。\n\n印花材料\n天助TZ系列印花材料以环保水性体系为核心,不含有害溶剂
江浙沪三角地区20吨塑料罐/20立方塑料储罐——慈溪市红升塑料容器厂家直供
包头塑料桶 用途、优势与选购指南
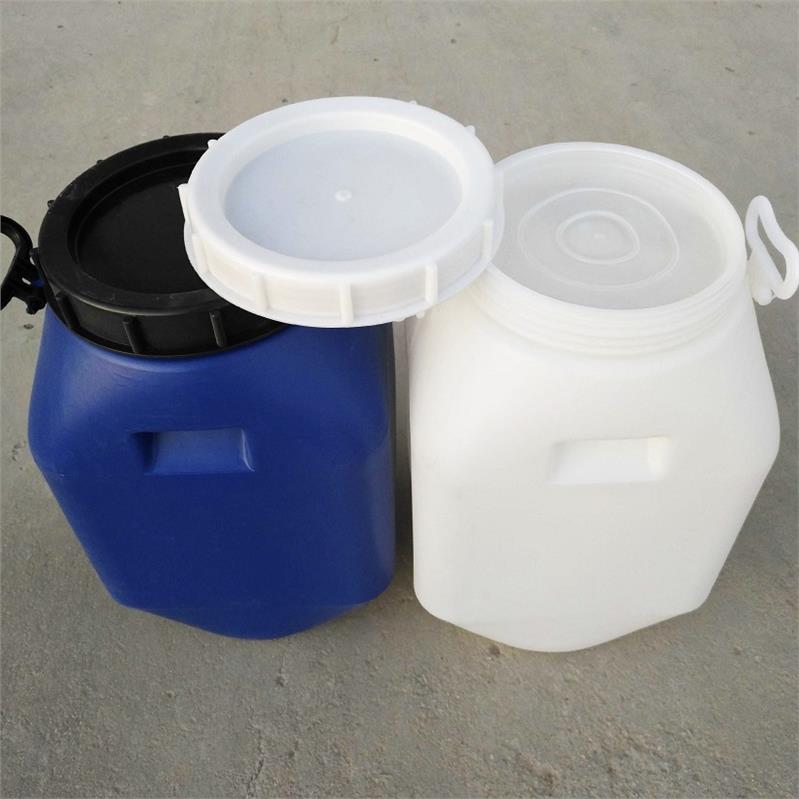
20升出口塑料桶 可配透气盖,满足国际运输与保鲜需求
化工桶50L塑料桶选购指南 从材质到场景的实用产品推荐
盐城市麦迪科化学品制造有限公司 塑料桶里的匠心与品质
选对塑料包装桶工厂 紧握生产实力、产品品质与品类适配性三大核心